应用领域
汽车涂装
2026/10/28·16 次浏览
为汽车制造行业提供高效、环保的涂装前处理与清洗解决方案,去除旧漆、锈迹与杂质
Article
为汽车制造行业提供高效、环保的涂装前处理与清洗解决方案,去除旧漆、锈迹与杂质
应用领域
为汽车制造行业提供高效、环保的涂装前处理与清洗解决方案,去除旧漆、锈迹与杂质
汽车涂装的成败,很大程度上在喷枪开启之前就已经决定。涂层与基材之间的附着力,取决于表面是否洁净、是否具备合适的粗糙度与活性。车身焊装后残留的冲压油、拉延油、焊渣、飞溅与轻微锈迹,若在前处理阶段清除不彻底,往往会在面漆固化后以缩孔、起泡、剥落或早期锈蚀的形式暴露出来。超高压水射流清洗作为一种物理前处理手段,正是围绕这一环节为涂装质量提供保障。
以上为典型工况,实际参数需按工件材质、涂层体系与线体节拍调整,正式投产前建议以试片验证清洗效果与表面粗糙度。
涂装前处理的目标污染物具有明显的层次性。最表层是冲压与机加工带来的油脂类物质,包括拉延油、防锈油与脱模剂,这类污染物会显著降低涂层润湿性,是缩孔的主要来源。其下是焊装工序留下的焊渣、飞溅颗粒与金属屑,它们不仅破坏表面连续性,还可能在后续工序中被压入基材。
更深一层是氧化层与旧漆。返修车身或零部件需要彻底剥离原有涂层,若采用机械打磨,容易在边角与加强筋处留下残余,形成新旧涂层的界面弱点。超高压水射流以纯水为介质,可穿透涂层微裂纹并沿界面剥离,对凹槽、焊缝、内腔等手工难以触及的部位具有优势。此外,水射流还能同步清除盐分与残留化学物质,减少后续水洗负担。
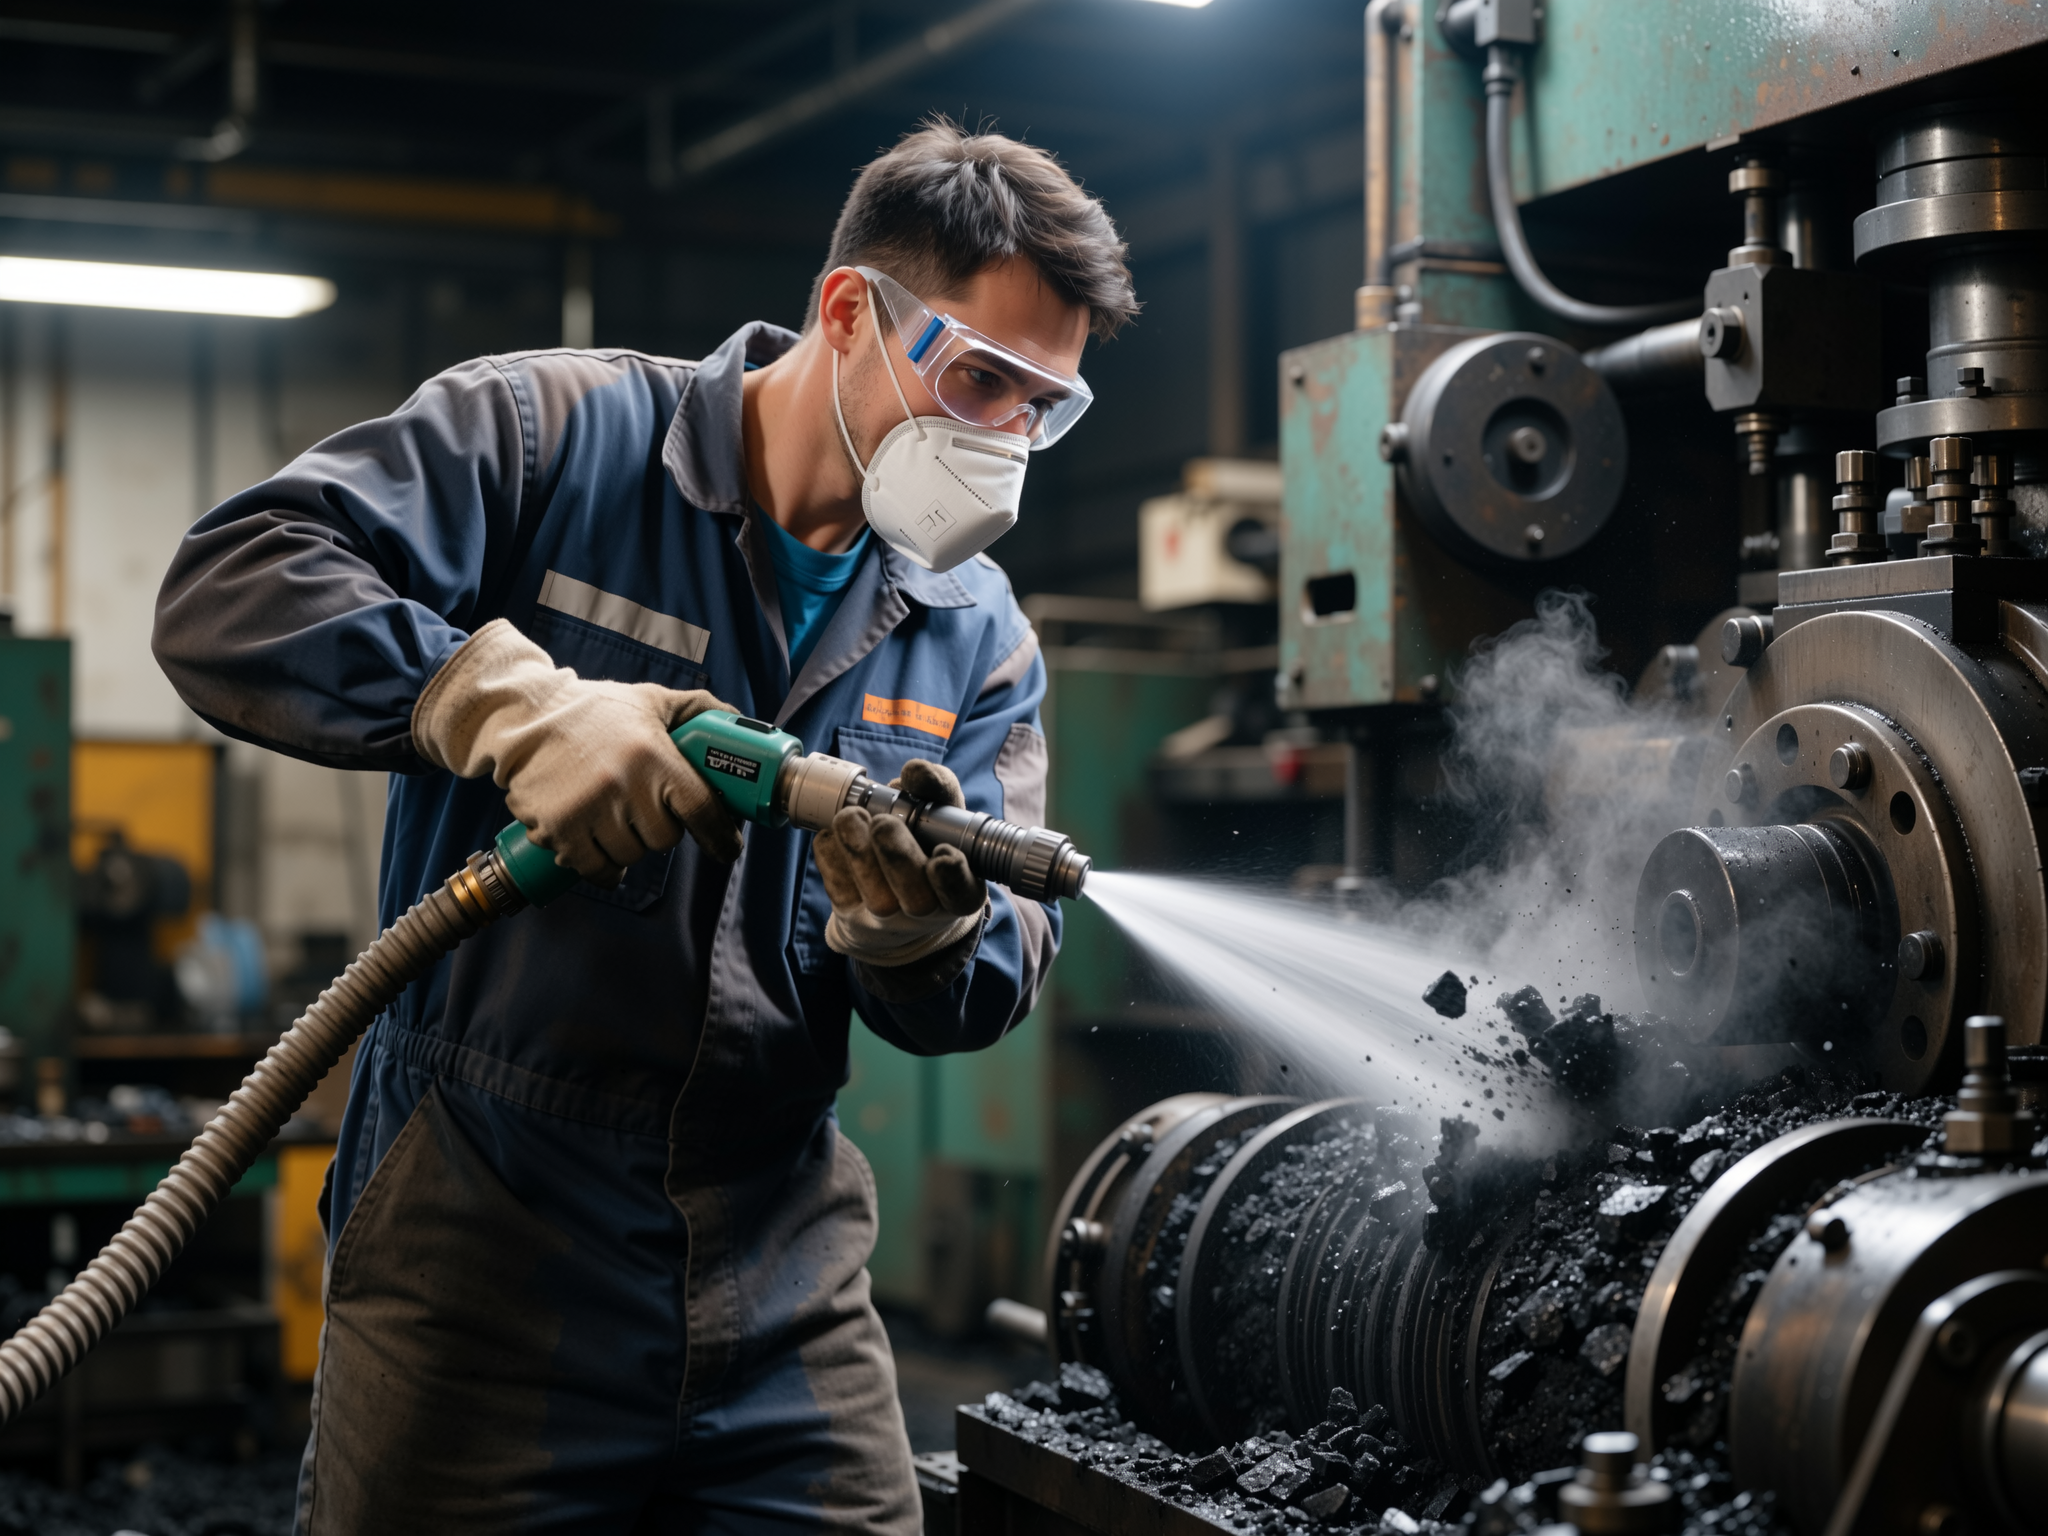
自动化设备将高压水射流集成到涂装线前段,通常由高压泵组、蓄能器、过滤单元、机器人或龙门执行机构以及水处理循环系统构成,工件经上料、扫描定位后按预设轨迹完成清洗,再由吹干或烘干段交接给涂装工序。
化学清洗依赖溶剂或强碱体系,对油脂去除有效,但面临废液处理压力与操作人员接触风险,且对旧漆与厚锈的作用有限,往往仍需机械辅助。喷砂处理能得到均匀粗糙度,然而磨料消耗量大、粉尘控制要求高,对薄板件还带来变形风险与嵌入磨料的隐患。
水射流属于纯物理工艺,不使用有机溶剂,清洗后废水中主要是油污与固体颗粒,经隔油、沉淀与过滤即可循环使用,处理路径相对清晰。它不产生粉尘与磨料残留,对铝合金、镀锌板等敏感基材的适应性较好;通过调节压力与靶距,可以在同一套设备上兼顾除漆的强冲击与精洗的低损伤。
当然,水射流并非没有约束:高压系统对设备维护与操作规范要求严格,清洗后工件表面处于湿润状态,需要在进入涂装前完成充分干燥,否则残留水分会在烘烤时形成缺陷。因此它更适合与吹干、烘干及在线检测共同构成完整的前处理段。
在产线组织中,前处理段需要与焊装与涂装两端的节拍对齐。常见做法是按车型或工件族预设清洗程序,将压力、流量、行走速度与喷嘴组合固化到工艺卡中,换型时调用对应配方,减少人为调整带来的波动。高压泵组宜设置冗余与压力监控,一旦压力跌落即触发报警,避免整批工件在欠压状态下通过。
质量控制可以从三个层面展开。过程层面监控压力、流量与水温,并记录每批次的程序号与运行时长;表面层面在清洗后设置抽检工位,用接触角测量或水膜连续性判断清洁度,用粗糙度仪与目视比对标定除漆效果;结果层面则以涂装后的附着力测试与盐雾试验回溯前处理的实际表现。发现异常时优先排查喷嘴磨损、过滤堵塞与靶距偏移,这三者是水射流清洗最典型的波动来源。
将超高压水射流纳入汽车涂装前处理,本质上是用可控的物理能量替代难以稳定复现的人工与化学手段。参数设定、设备维护与检测闭环三者到位,前处理段才能真正成为涂装质量的第一道保障。