应用领域
船舶防腐
2026/10/28·11 次浏览
针对船舶甲板、船舱等大面积区域,提供超高压水射流除锈、除漆与防腐处理
Article
针对船舶甲板、船舱等大面积区域,提供超高压水射流除锈、除漆与防腐处理
应用领域
针对船舶甲板、船舱等大面积区域,提供超高压水射流除锈、除漆与防腐处理
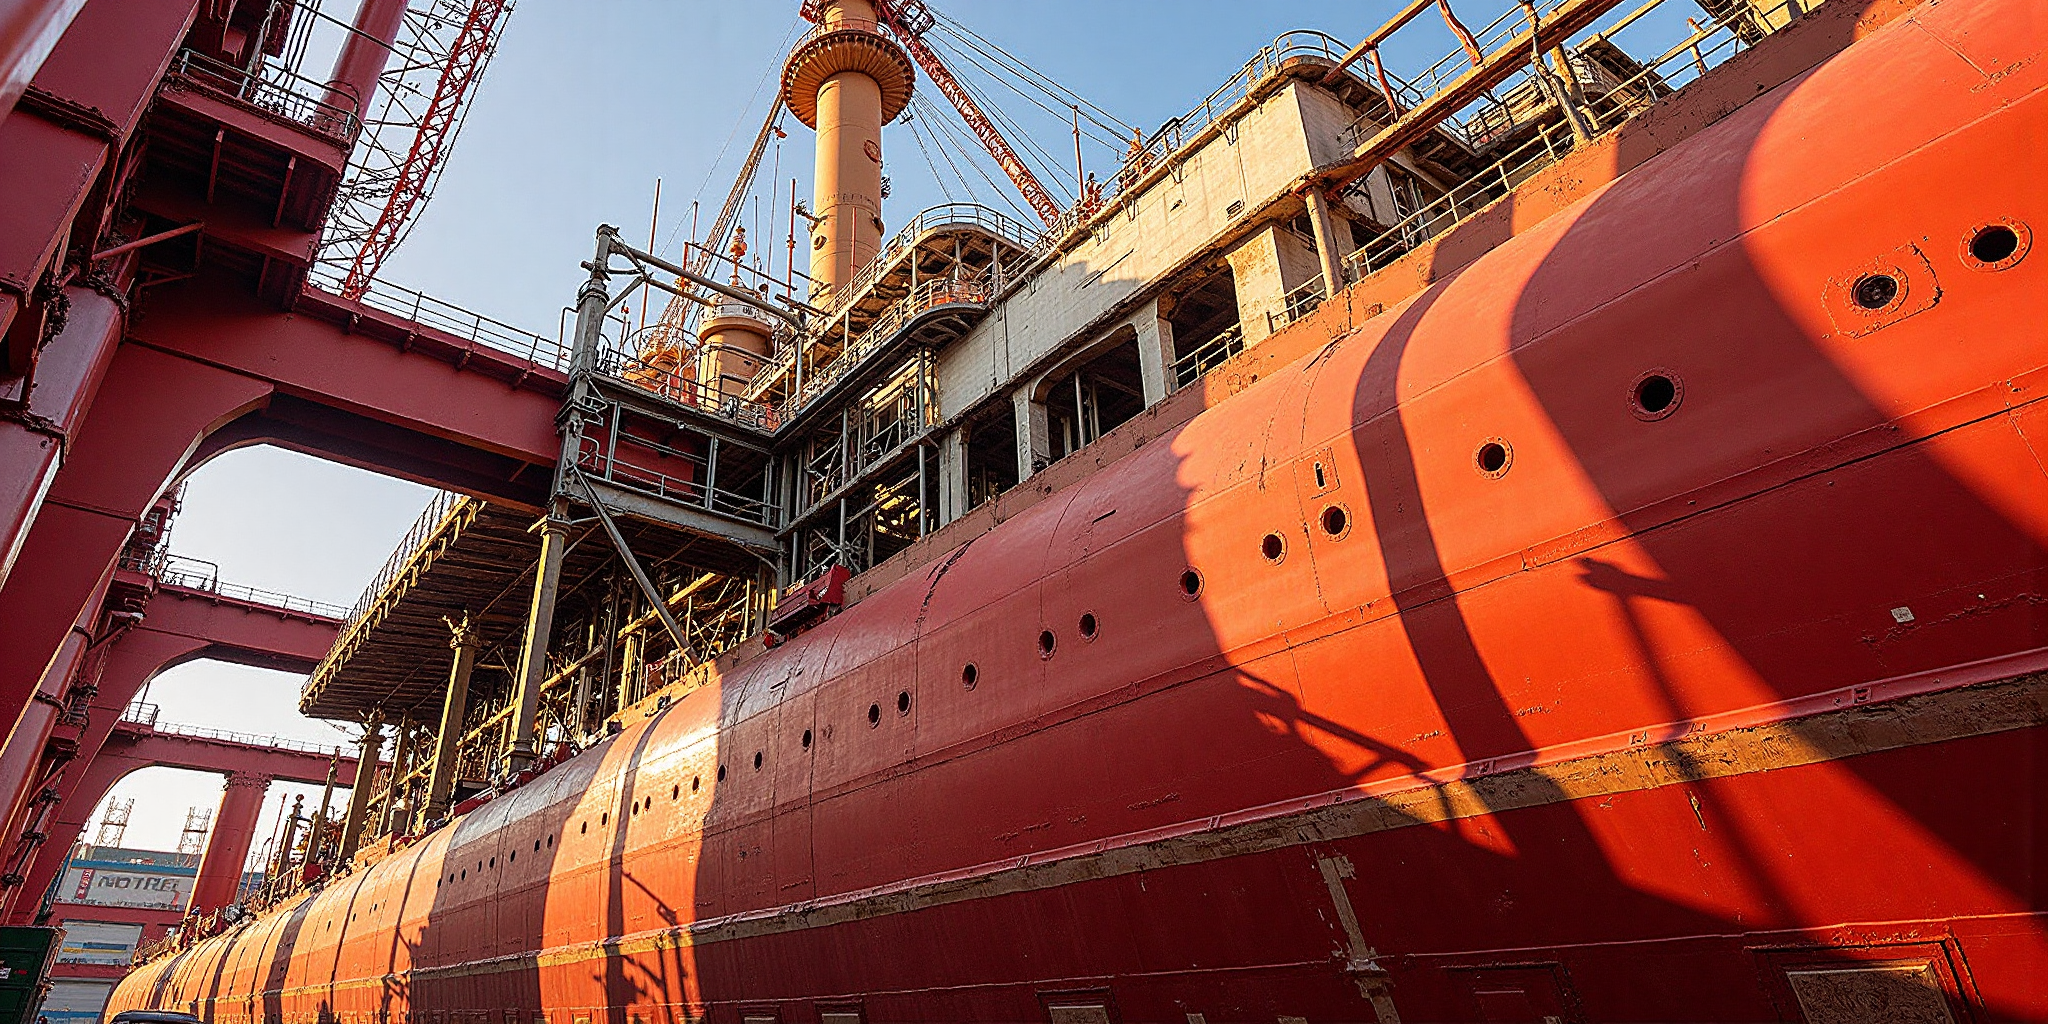
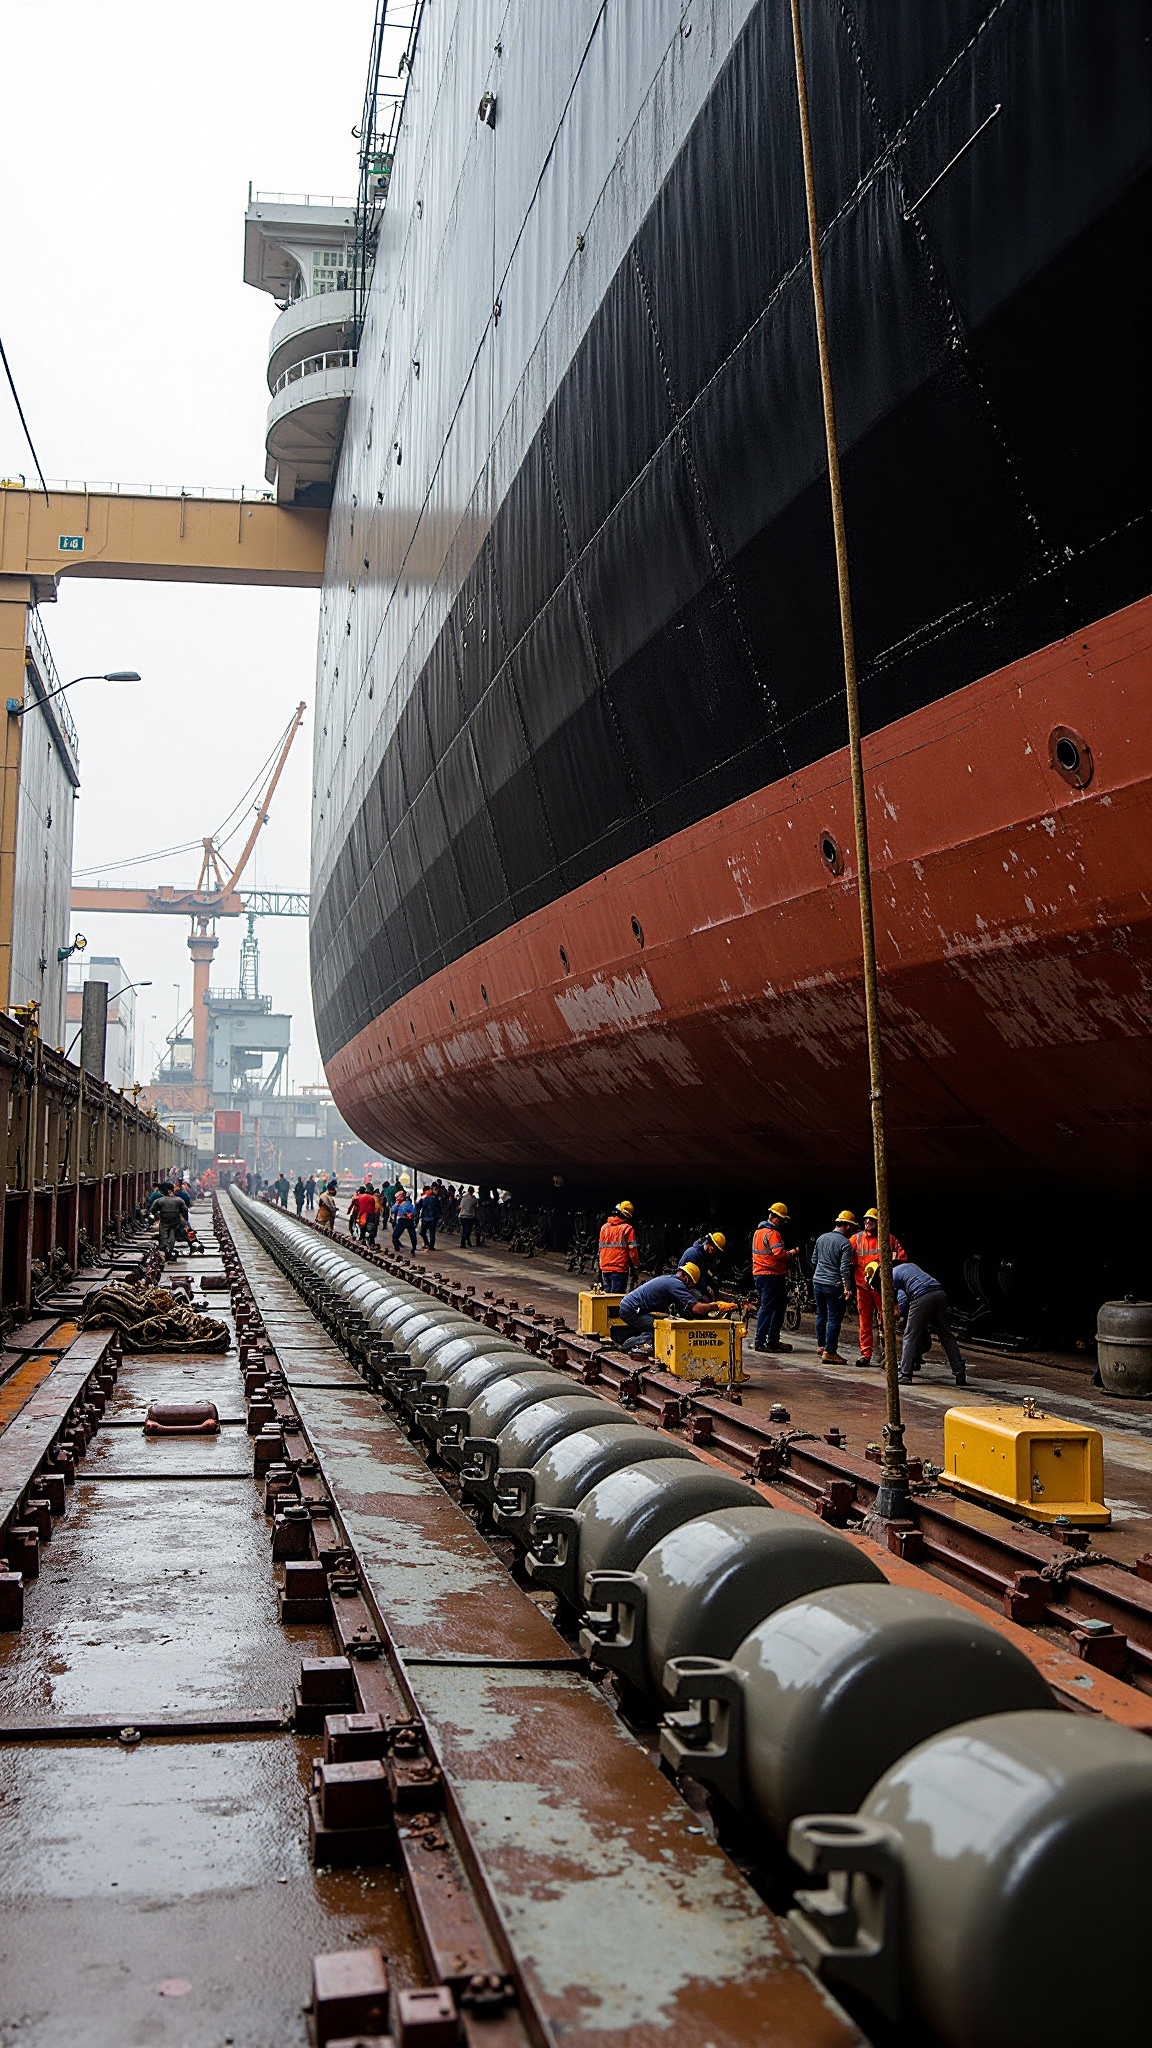
船舶进坞检修的那几天,甲板上最先被注意到的是锈。海水、盐雾与昼夜温差长期作用,露天甲板的漆膜会先失去光泽,随后在焊缝、排水孔、系缆桩根部与行走通道的边缘出现片状锈斑;这些位置往往积水、积盐最多,也是漆膜最先变薄的地方。船舱内部的情况又不同:通风条件差、湿度高,钢板上常见的是成片的暗红锈层与剥落的老漆,边角与舱壁下部尤其明显。对这些区域做防腐,第一步不是刷漆,而是把旧漆、锈层与盐分彻底清理干净,让后续涂装能真正附着在钢板上。
超高压水射流清洗以高压水为工作介质,通过专用喷头将水加速后冲击金属表面,依靠水流的动能剥离锈层、旧漆膜与附着的盐分、油污。与机械打磨相比,它不引入砂料与磨料粉尘,也不在钢板上留下打磨划痕;与化学除漆相比,它不产生需要额外处理的废液。清理后的表面为湿润状态,需要按涂装体系的要求控制干燥时间后再进入下道工序。
作业前通常先做小面积试打,确认压力、流量与喷嘴型号的匹配关系。对船体普通钢板,典型工况下工作压力常落在 2000–2800 bar 区间,甲板大平面可用扇形喷嘴配合旋转喷头提高覆盖面;焊缝、锈坑与边角则换用小角度喷嘴集中处理。老漆层较厚或多道涂层叠加时,往往需要分层剥离,先破除面漆与中间漆,再清理底漆与锈蚀产物,避免一次加压导致局部过热或基材损伤。
甲板与船舱的面积大、结构复杂,作业组织直接决定清理质量是否均匀。实际施工中常见做法是按区域划分作业面,把甲板按舱口、通道与设备基座切成若干条带,每条带内按顺序推进,完成后立即可检查、可交接,避免出现清理过的区域被二次污染或漏做。
人员与设备的分工同样重要。高压水作业需要持枪人员、辅助拖管人员与设备看护人员配合,拖管人员负责保持软管走向顺畅,防止在水流作用下磨伤已清理表面;设备看护人员监测压力与供水,避免压力波动造成清理深度不一致。舱内作业还需额外考虑通风、照明与排水,作业面下方的积水要及时排出,防止锈水在钢板上重新沉积。
| 作业区域 | 组织要点 | 检查重点 |
|---|---|---|
| 露天甲板 | 按条带推进,控制搭接 | 锈斑残留、盐分冲洗 |
| 船舱内壁 | 自上而下分段,加强通风 | 边角锈层、积水排放 |
| 焊缝与开孔 | 小角度定点处理 | 锈坑深度、基材状态 |
大面积作业的关键不是把压力开到最高,而是让每一块钢板的清理程度保持一致,为后续涂装提供稳定的基准面。
清理完成的表面并不会长时间保持理想状态。钢板在潮湿、含盐环境中暴露后,很快会重新出现闪锈,因此水射流处理与涂装之间的时间间隔需要按现场湿度与温度控制。常见做法是当天清理、当天完成首道底漆,或在清理后先做干燥与除湿,待表面含水率满足涂料说明要求再施工。
交接环节需要留下可核对的记录:哪些区域已完成清理、表面等级是否达到涂装体系要求、边角与焊缝是否处理到位。对于清理后暴露出的深锈坑、减薄区域或原有涂层缺陷,应由涂装与船体专业人员共同确认处理方式,再决定是补强、局部打磨还是直接进入涂装。底漆完成后按体系要求控制重涂间隔,逐道完成中间漆与面漆,最终形成覆盖甲板与舱壁的完整防腐层。
把除锈、除漆与涂装放在同一个作业节奏里安排,能减少返工与等待,也让防腐层在船舶下一次航行周期中更稳定地发挥作用。